在深圳寻找MIM金属注射成型厂家时,采购人员往往会关注加工价格、产品精度以及交货周期。但对于结构复杂、尺寸要求严格的精密金属零件而言,真正决定产品质量的,是厂家能否对整个生产过程进行有效控制。
MIM(金属注射成型)是一种结合粉末冶金与注射成型技术的精密制造工艺,能够实现复杂金属零件的批量生产。
与普通机械加工不同,MIM零件需要经历多个连续的制造环节。从模具开发、金属注射、脱脂、烧结,到后续整形和CNC精加工,每一道工序都可能影响产品的尺寸精度、材料性能和批量一致性。
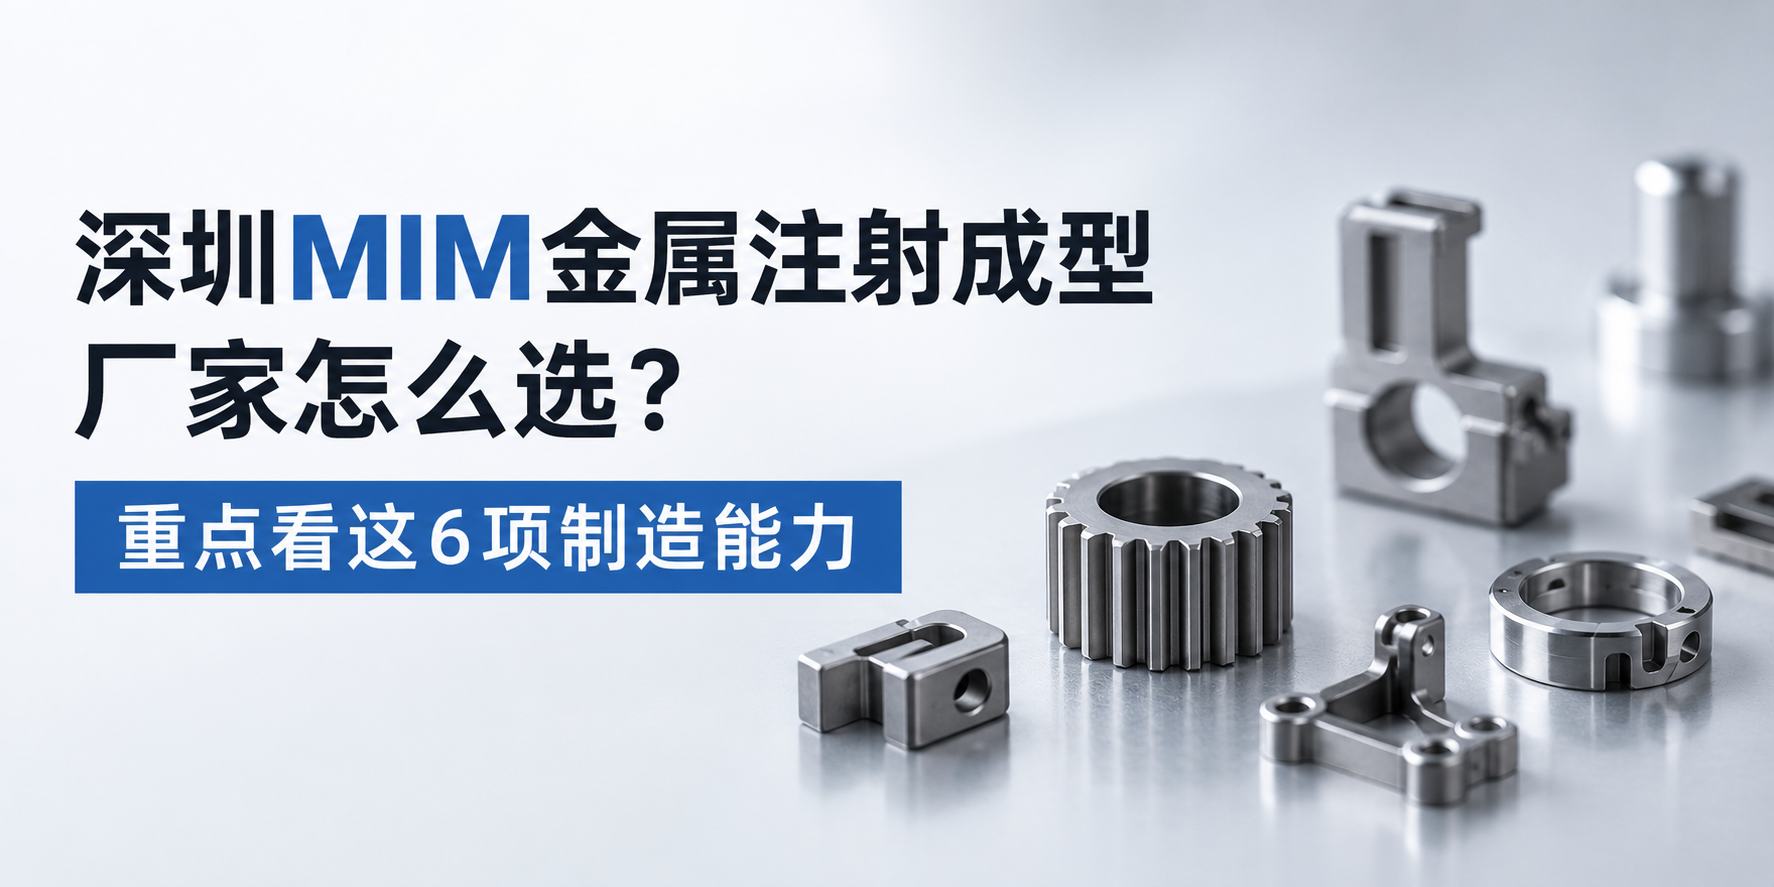
因此,选择深圳MIM加工厂家时,不仅要了解企业是否具备完整生产线,更应关注六大关键工序的技术控制能力及质量检测要求。
技术作用:决定复杂结构能否成型,为烧结后的尺寸精度建立基础。
模具是MIM制造的第一道关键工序,其设计质量直接影响注射成型效果和后续烧结尺寸。
由于MIM零件在烧结过程中会发生明显收缩,模具设计不能简单按照最终产品尺寸加工,而是需要结合金属材料、喂料特性及烧结工艺,提前计算并补偿收缩量。
对于复杂孔位、薄壁结构、异形槽及多台阶零件,还需要综合考虑浇口位置、排气、脱模方式和局部结构强度。
如果模具设计不合理,即使后续生产设备先进,也可能出现填充不足、变形或尺寸不稳定的问题。
模具制造的关键检测要求:
模具尺寸检测: 使用三坐标测量仪、影像测量仪等设备,检查型腔、型芯及关键镶件尺寸。
模具结构检查: 确认浇口、排气槽、分型面及顶出机构是否符合设计要求。
试模验证: 通过实际注射与烧结试样,评估模具补偿方案是否满足成品尺寸要求。
模具稳定性检查: 关注试模过程中的脱模情况、产品一致性及关键结构磨损风险。
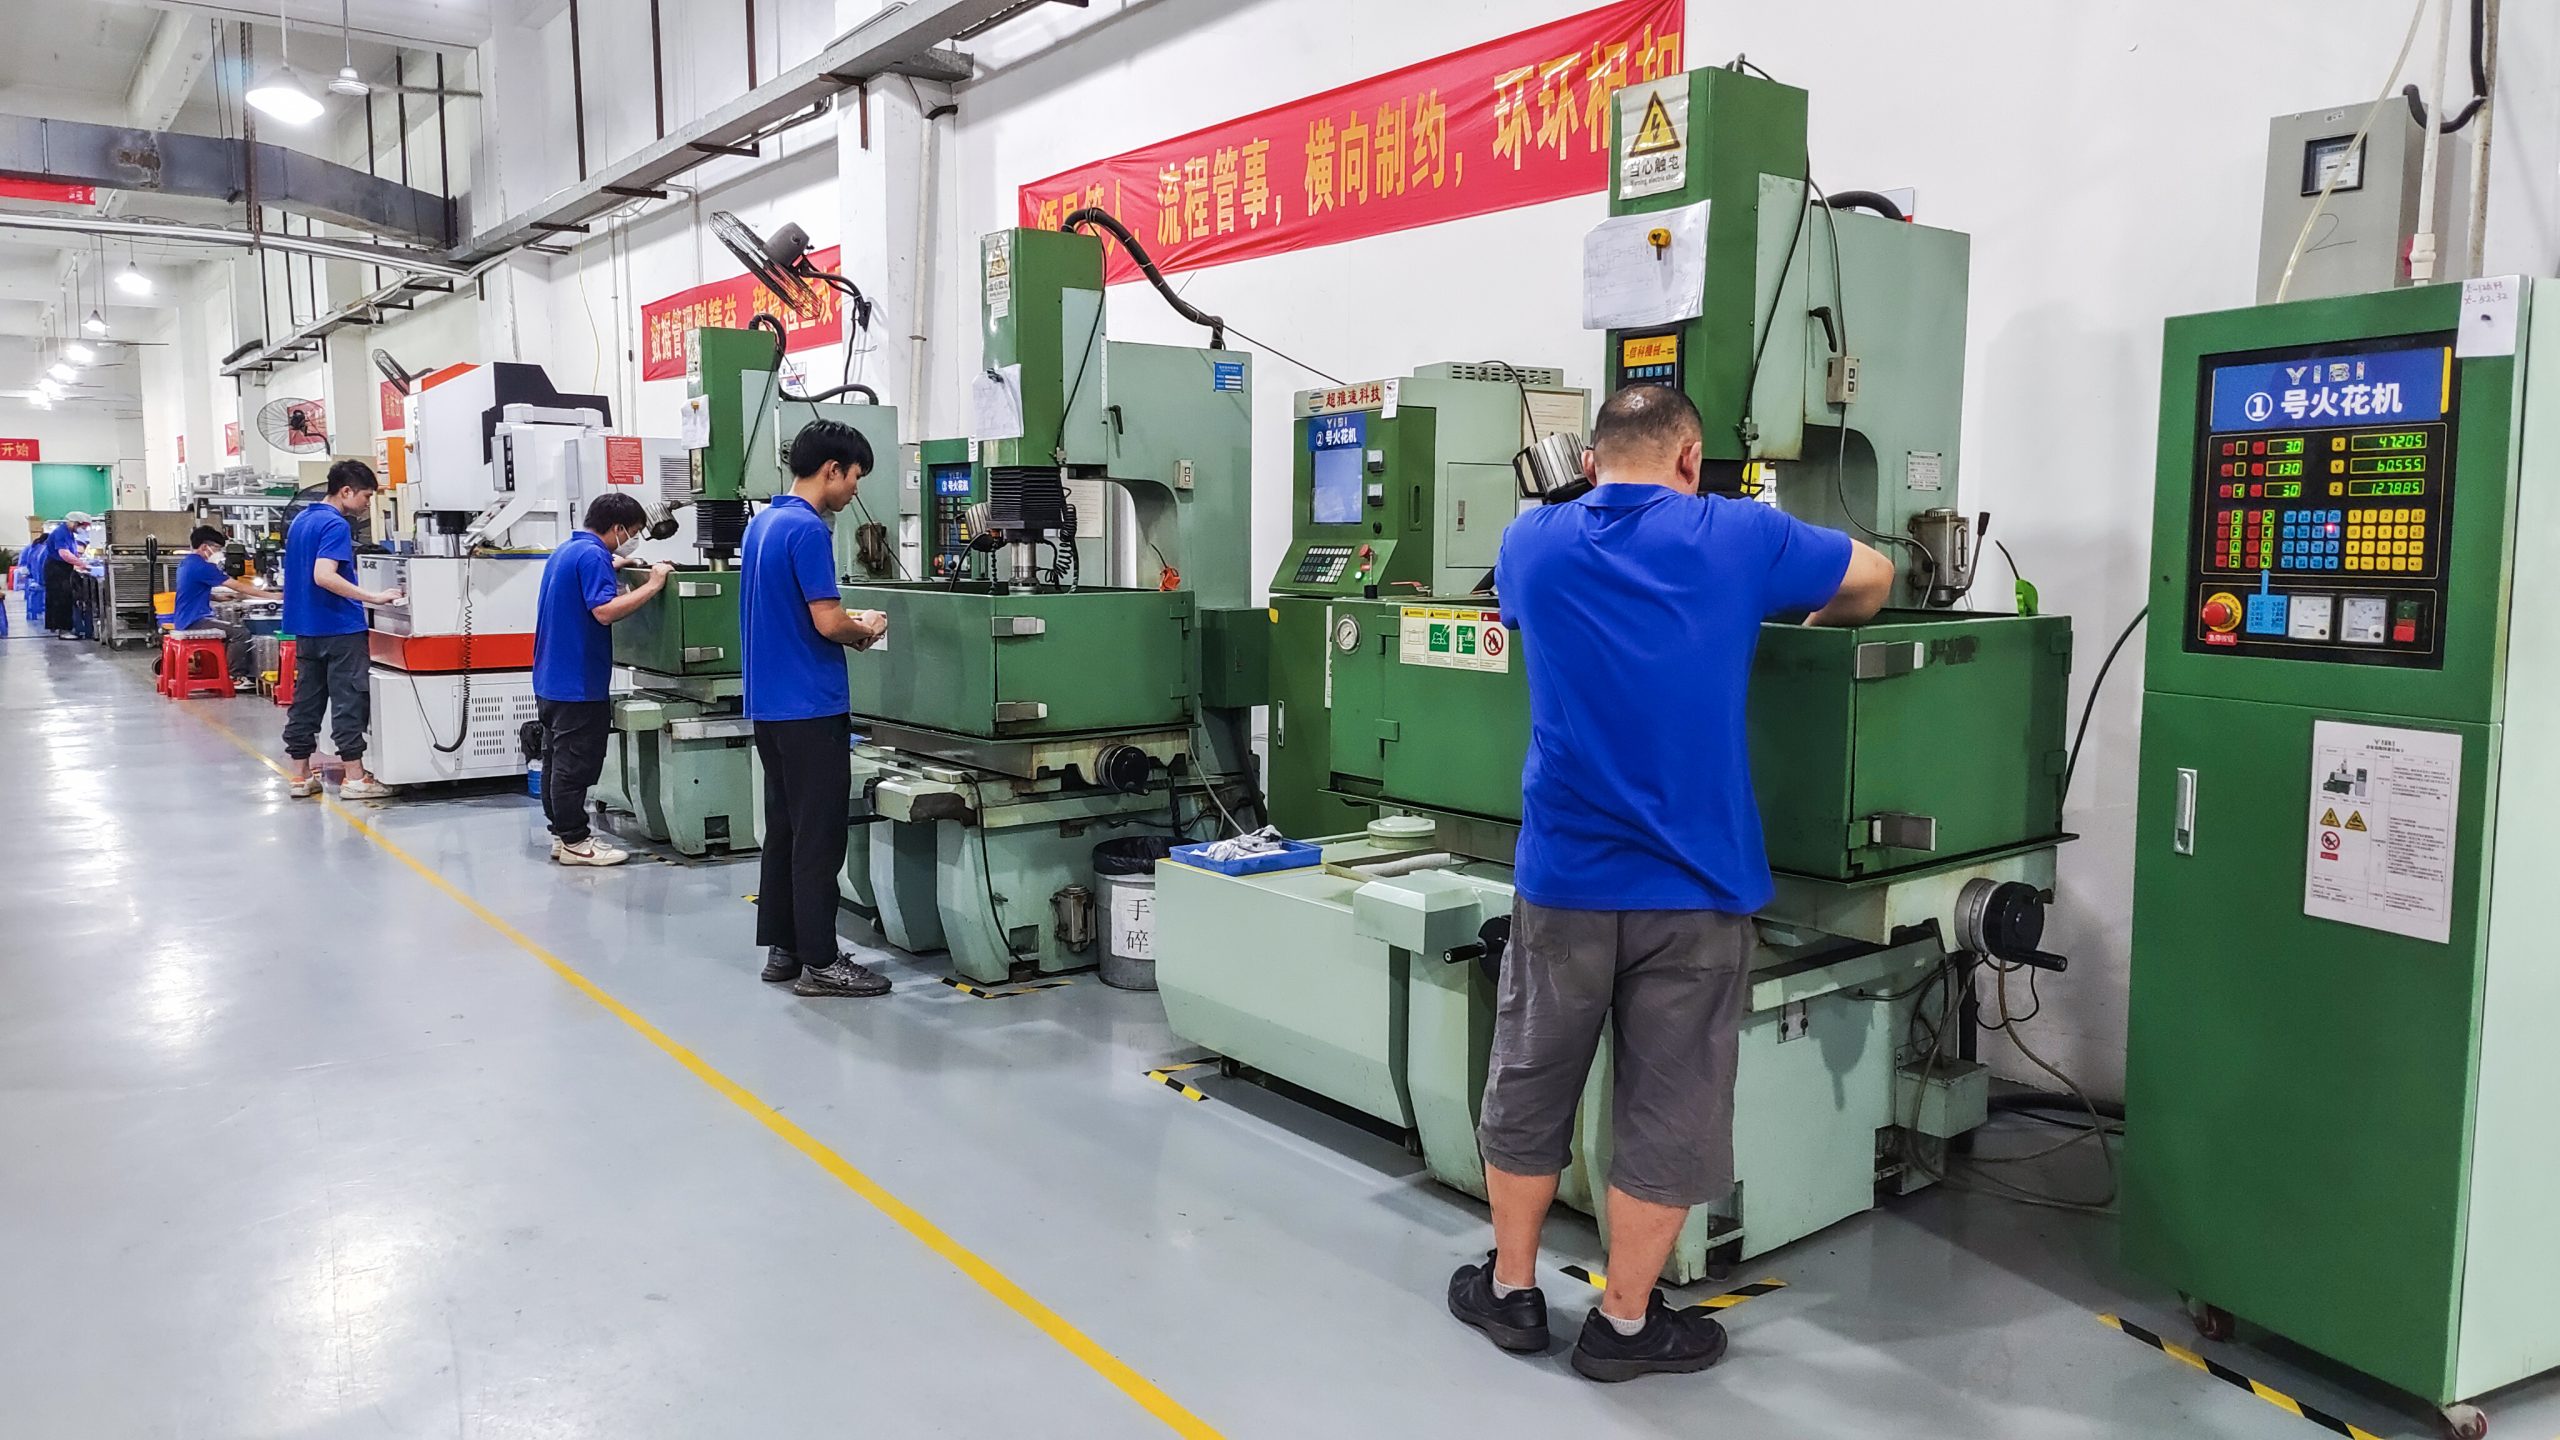
技术作用:将金属粉末喂料成型为复杂结构,并保证后续工序所需的生坯质量。
MIM注射成型是将金属粉末与粘结剂组成的喂料加热塑化后,注入精密模具,冷却脱模得到生坯的过程。
这一阶段形成的零件虽然已经具备基本外形,但尚未形成最终金属材料的机械性能。
注射温度、压力、速度、保压条件以及喂料状态,都会影响产品的成型质量。
如果注射过程控制不当,容易出现填充不足、飞边、熔接痕、内部不均匀等问题,其中部分缺陷还可能在烧结后进一步显现。
注射成型的关键检测要求:
生坯外观检查: 检查是否存在缺料、裂纹、飞边、明显变形等缺陷。
生坯尺寸检测: 对关键位置进行抽样测量,判断成型尺寸是否稳定。
重量一致性检查: 在相同材料与工艺条件下,对生坯重量进行监测,辅助识别填充异常。
生产参数监控: 记录注射温度、压力、周期等关键参数,发现异常及时调整。
需要注意,生坯尺寸并不等于最终产品尺寸,必须结合烧结收缩后的成品数据进行综合判断。
伊比精密配备卧式及立式MIM注射成型设备,可根据不同零件的结构特点制定相应工艺方案,并通过生产过程检查,为后续脱脂、烧结建立稳定的成型基础。
模具合格并不意味着产品尺寸一定合格,最终还需要通过烧结后的成品检测验证设计方案。
伊比精密设有模具生产部门,可根据产品结构、材料及关键尺寸要求开展模具开发,并结合MIM后续工序进行技术评估,为精密零件的稳定生产提供基础。
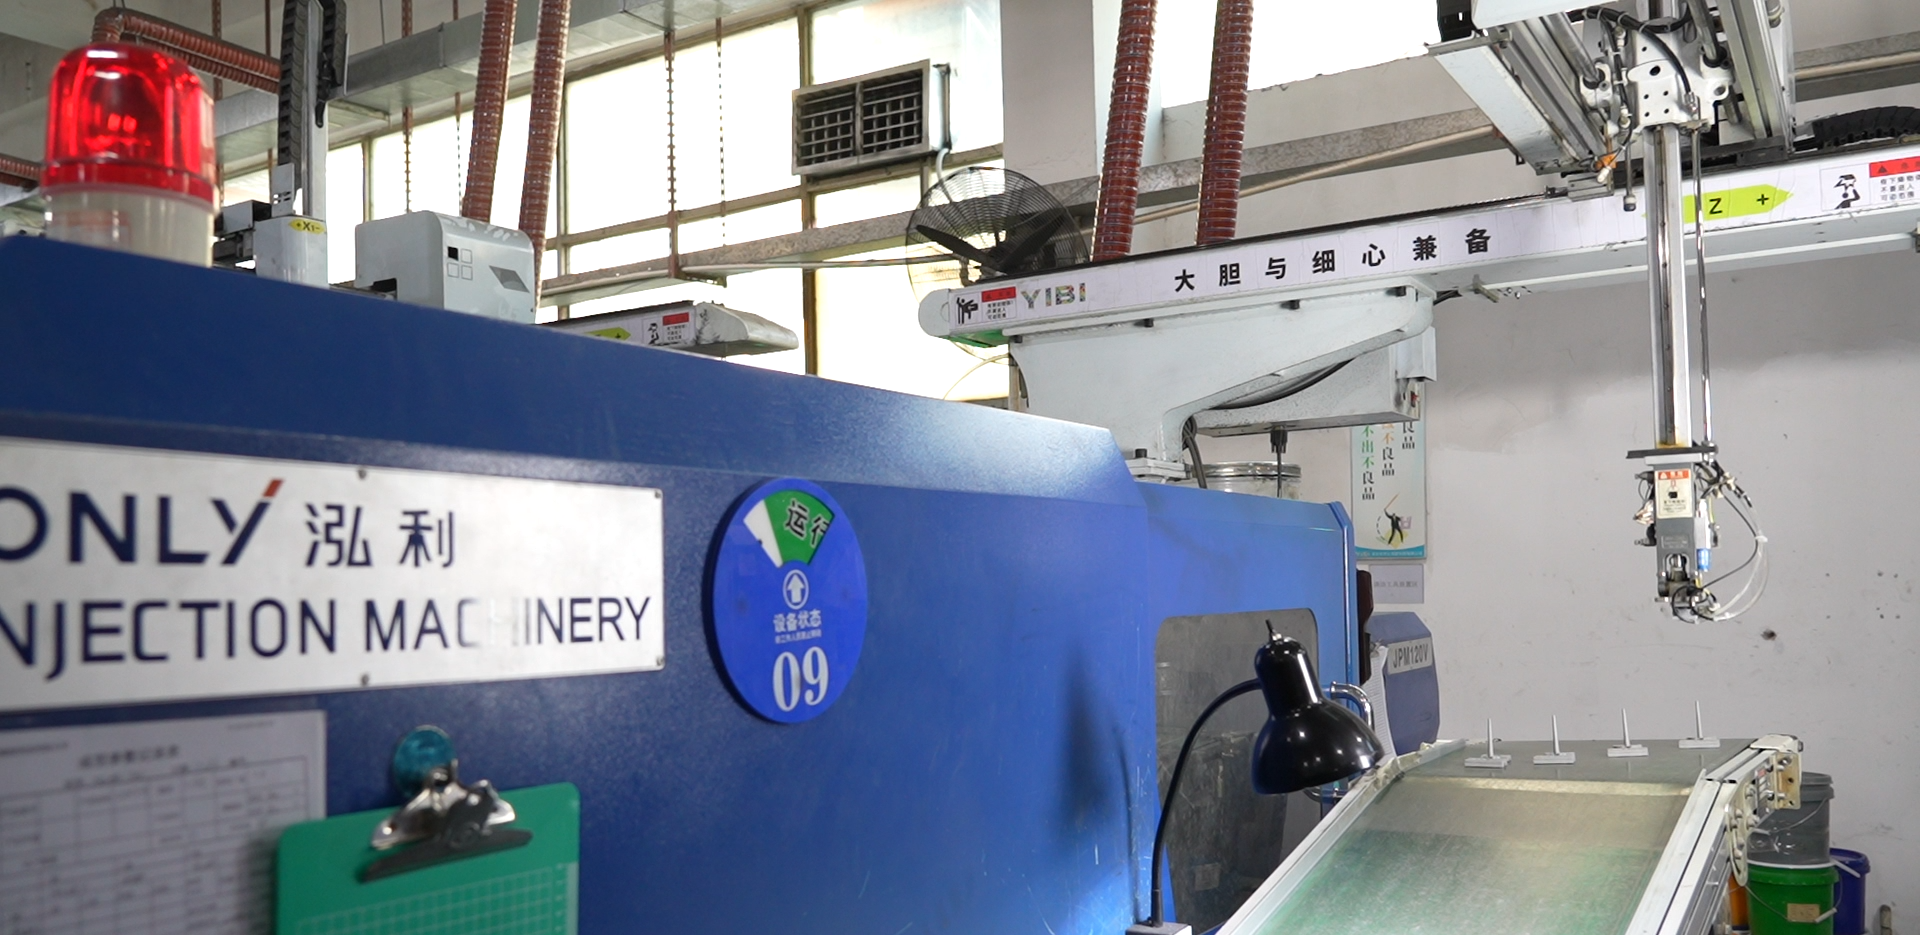
技术作用:去除生坯中的大部分粘结剂,为金属粉末烧结致密化创造条件。
在MIM注射过程中,粘结剂主要用于帮助金属粉末流动、填充模具及维持生坯形状。
但进入烧结前,需要通过脱脂工艺逐步去除大部分粘结剂。
不同喂料体系可采用催化脱脂、溶剂脱脂或热脱脂等方式,具体工艺取决于材料及粘结剂体系。
脱脂后的零件通常被称为脱脂坯,其内部仍具有较高孔隙率,结构较为脆弱。
如果脱脂速度过快、温度控制不合理,或者产品局部壁厚差异较大,都可能导致零件开裂、鼓泡或变形。
脱脂工序的关键检测要求:
脱脂前后重量检查: 根据工艺要求监测质量变化,评估粘结剂去除情况。
脱脂坯外观检查: 检查裂纹、鼓泡、塌陷及明显变形。
工艺参数记录: 监控温度、时间及相关工艺条件,确保处理过程符合规定。
批次一致性检查: 对同批次脱脂件进行抽样确认,减少异常件进入烧结工序的风险。
重量变化只是脱脂过程的一项参考指标,不能单独证明脱脂充分,还需要结合工艺验证及后续烧结结果综合判断。
伊比精密配置MIM脱脂设备,将注射、脱脂和烧结工序纳入连续制造流程,便于生产过程中的工艺衔接及质量控制。
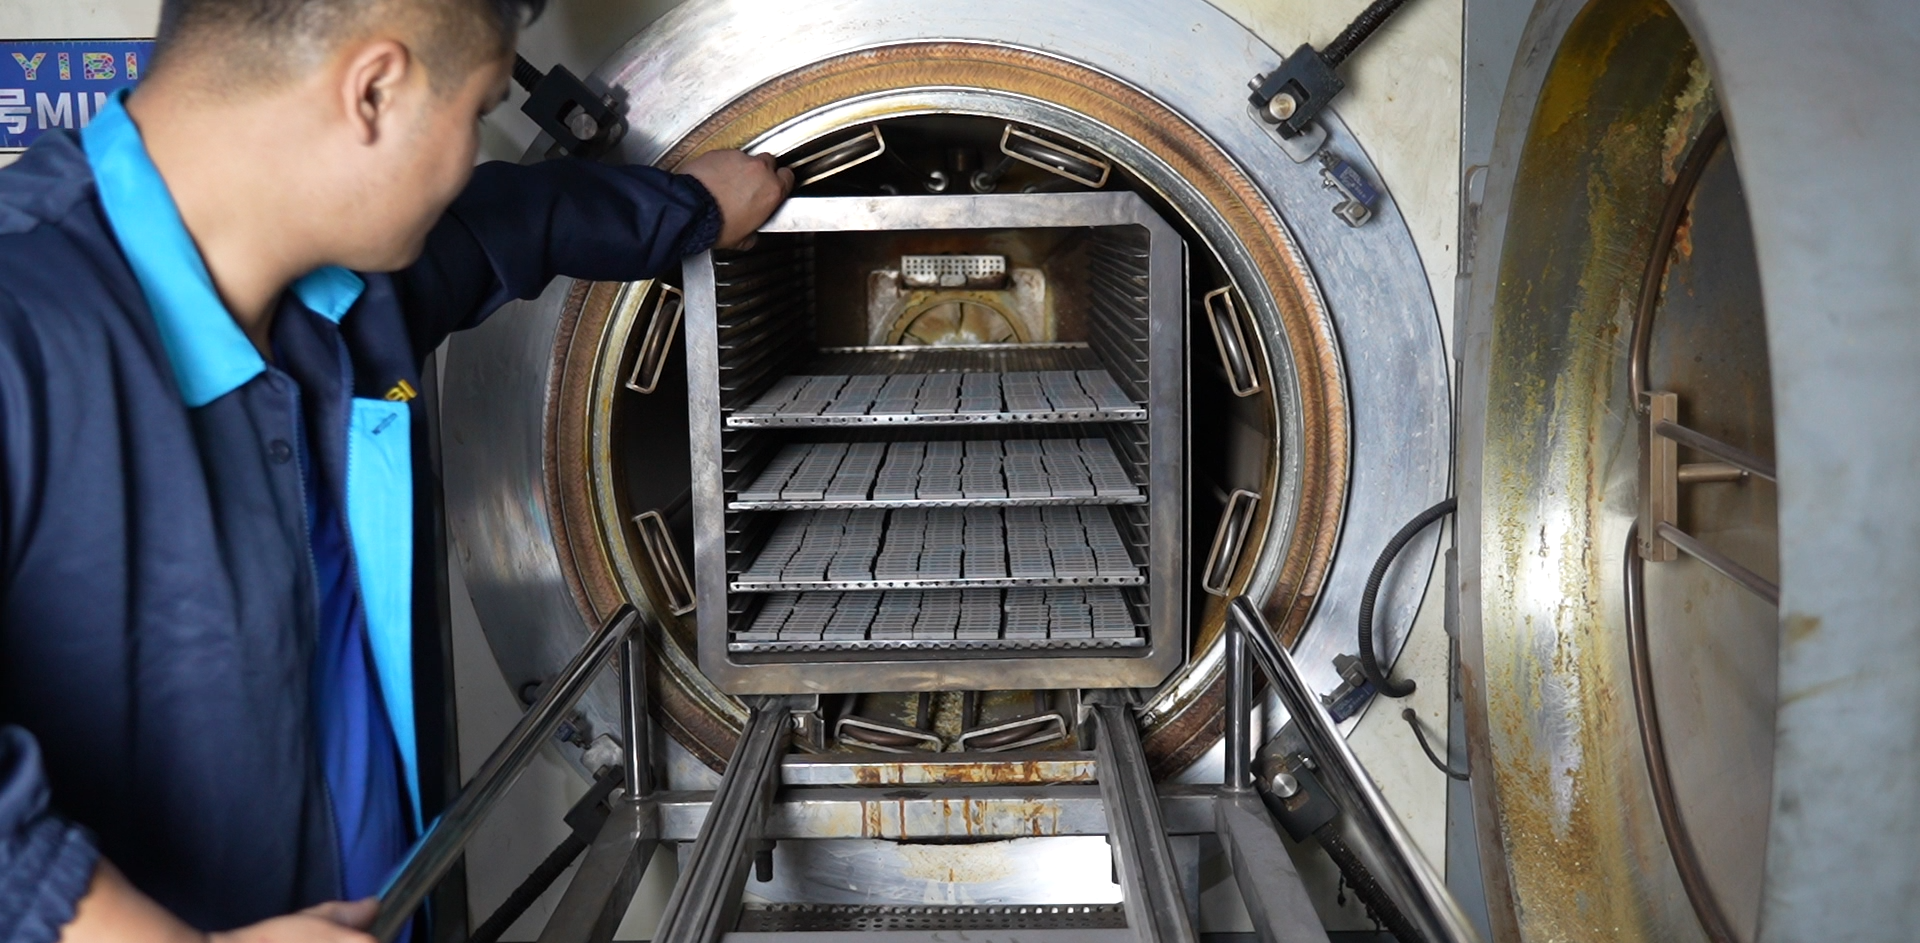
技术作用:实现金属粉末颗粒之间的结合与致密化,使零件获得所需的材料性能。
烧结是MIM生产过程中非常关键的一道工序。
脱脂后的零件进入烧结设备,在受控温度及气氛条件下,金属粉末颗粒逐渐结合、孔隙减少,最终形成具有一定密度和强度的金属零件。
在烧结过程中,零件还会发生显著的尺寸收缩。
对于部分MIM材料体系,线收缩率可能处于15%—20%左右,但实际数值需要根据粉末、喂料配方、产品结构和烧结条件确定,不能直接套用固定比例。
尤其是壁厚不均、结构不对称或配合要求较高的零件,烧结过程中的收缩差异更容易带来尺寸波动及局部变形。
因此,烧结质量不仅取决于设备是否能够达到规定温度,还取决于炉温曲线、气氛、零件摆放及批次工艺控制。
烧结工序的关键检测要求:
成品尺寸检测: 使用三坐标测量仪、影像测量仪及专用量具检查关键尺寸和形位要求。
密度检测: 根据材料与产品要求,采用适当的方法评估烧结致密化程度。
硬度检测: 根据产品图纸和材料要求验证硬度是否符合技术标准。
外观检查: 检查裂纹、变形、表面异常及其他烧结缺陷。
材料性能验证: 对有明确要求的产品,开展化学成分、力学性能或其他专项检测。
烧结参数记录: 保存温度曲线、气氛及批次等关键工艺数据。
其中,尺寸、密度和硬度属于常见的烧结质量评价指标,具体检测项目及频次应根据材料、产品用途和客户技术要求确定。
伊比精密配备MIM真空烧结设备,可根据不同材料和产品结构制定工艺方案,并通过烧结前后的尺寸及质量检查,配合后续整形和精密加工,满足不同零件的制造需求。
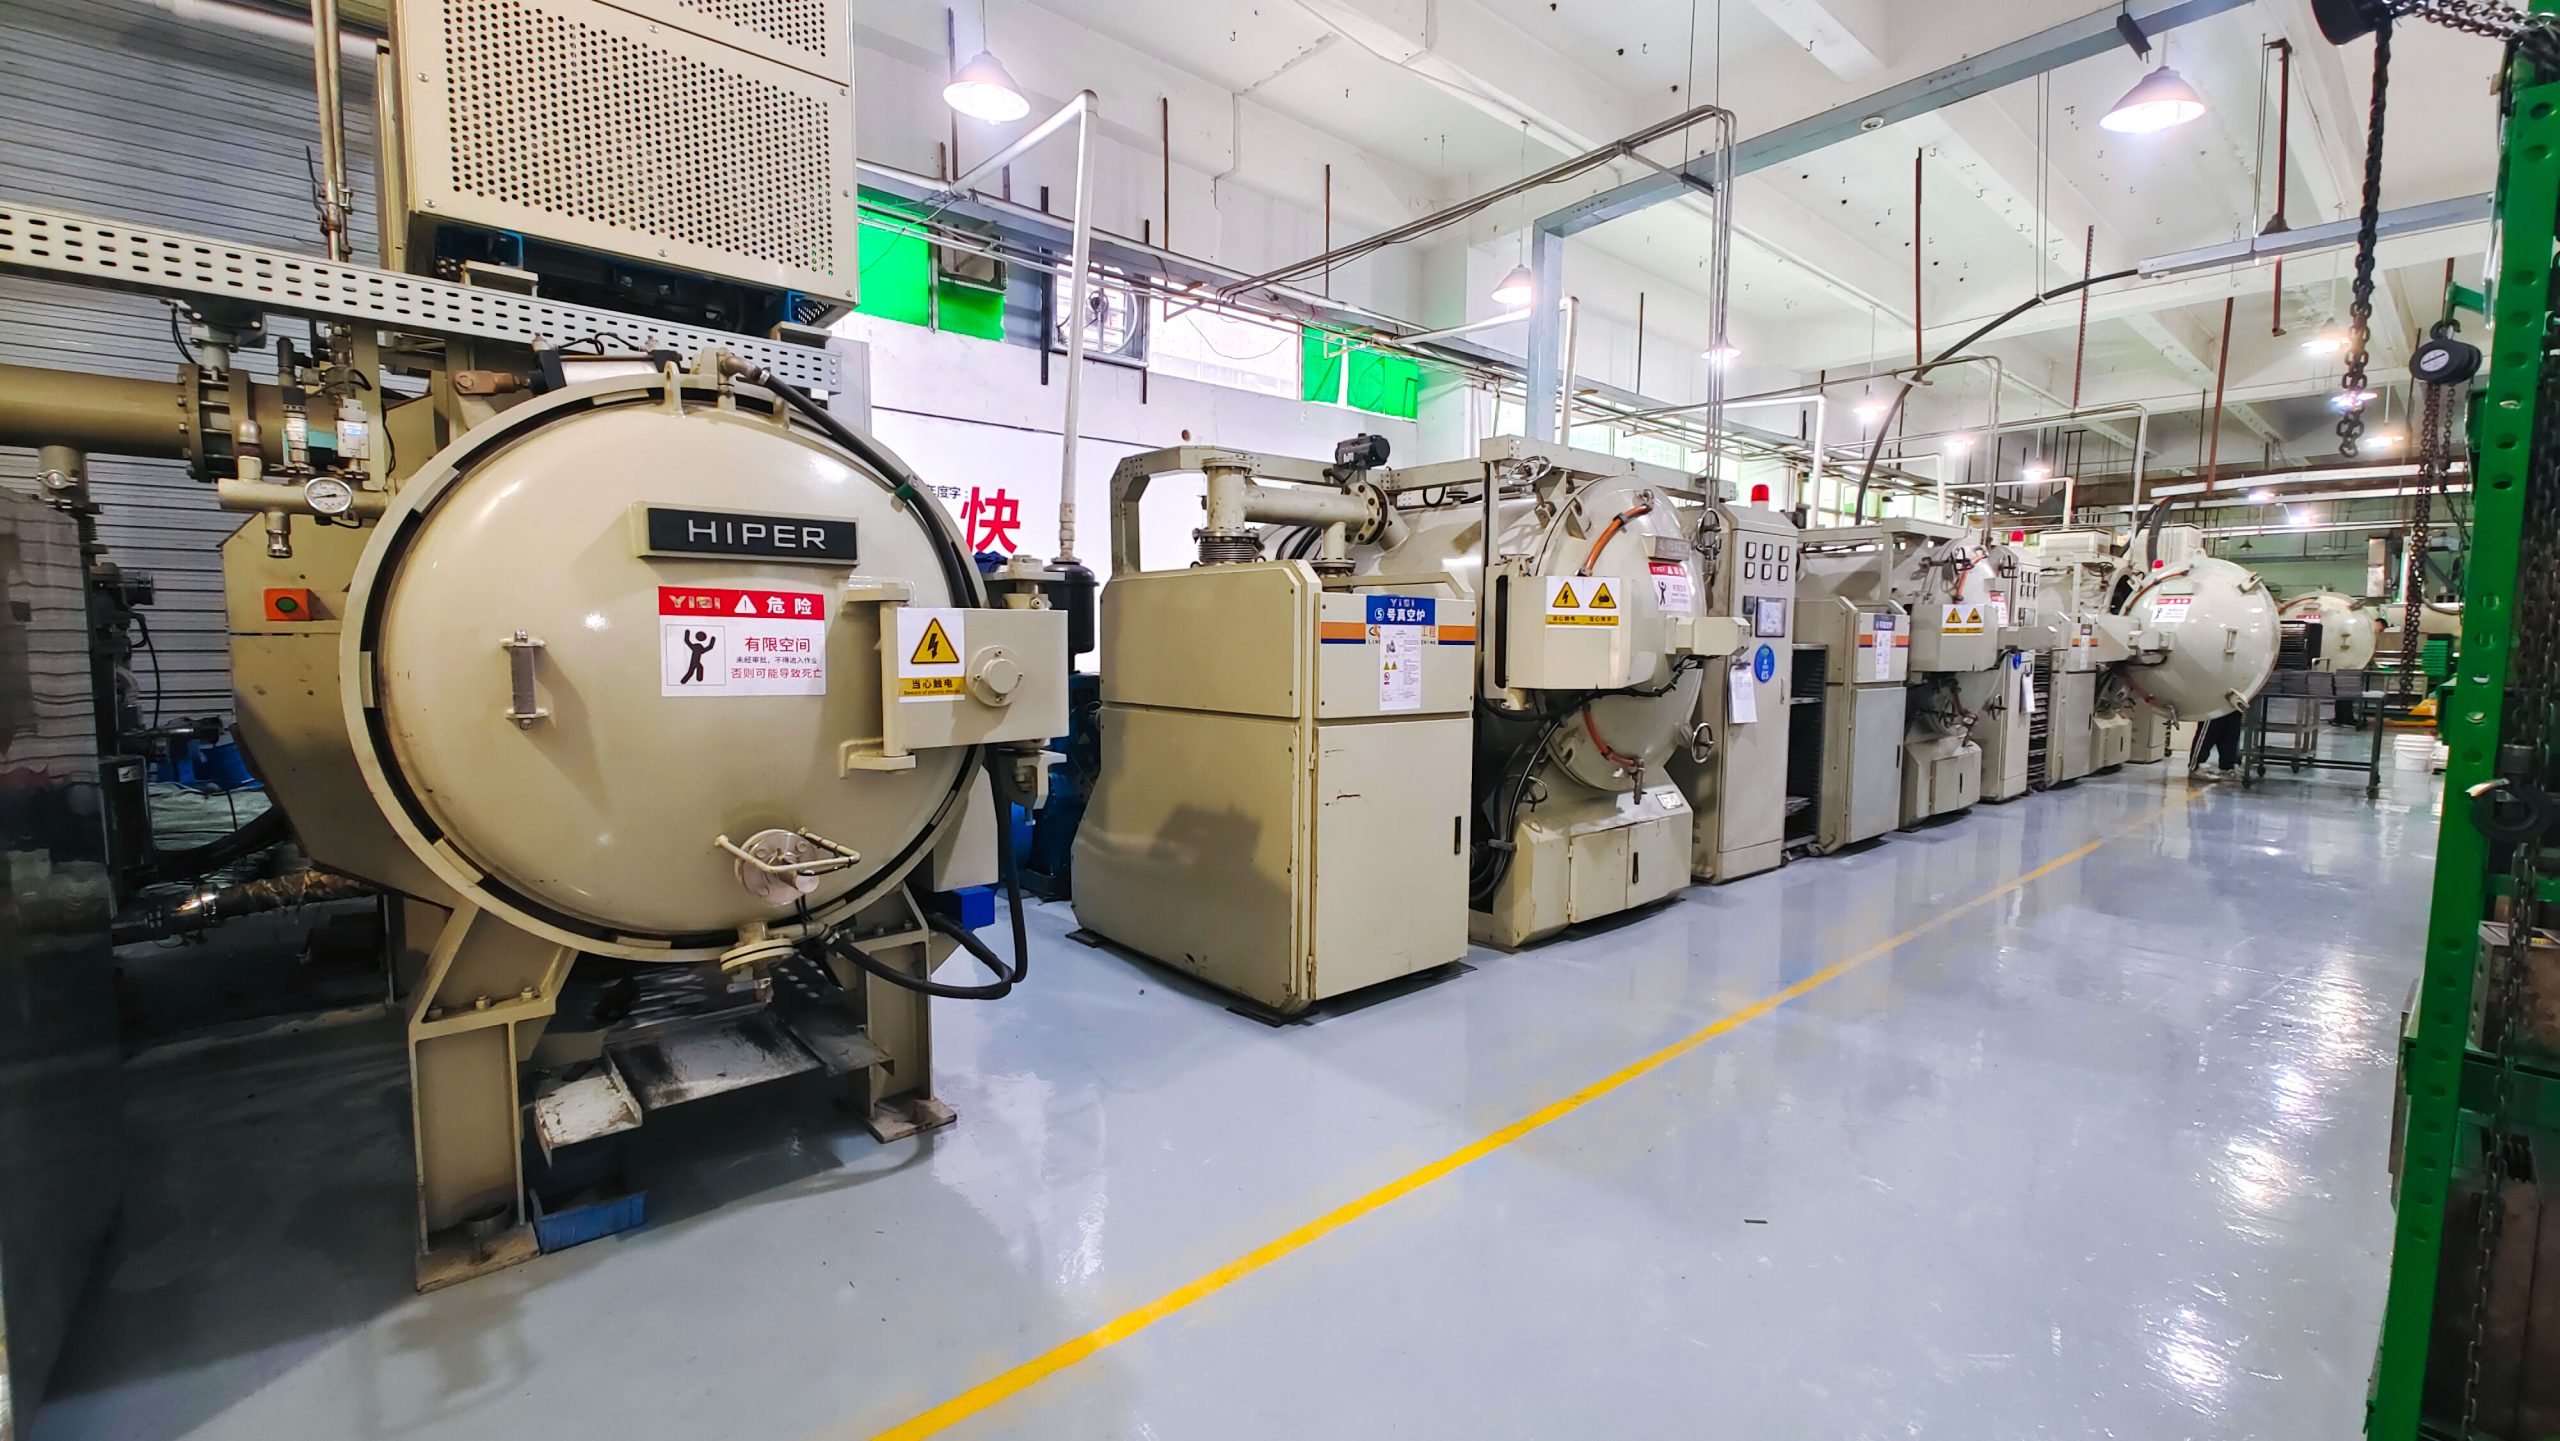
技术作用:对适合整形的烧结零件进行局部尺寸及形状修正。
MIM零件经过高温烧结后,即使前期工艺得到较好控制,部分复杂结构仍可能存在一定的尺寸变化或局部变形。
对于装配配合要求较高的零件,这些偏差可能影响后续使用。
精密整形通常通过专用模具或治具,对烧结后的零件施加受控作用,使特定尺寸或形状进一步接近设计要求。
例如,对部分平面度、角度、外形轮廓及装配位置要求较高的零件,可在满足材料和结构条件的情况下考虑整形工艺。
需要强调的是,整形并非适用于所有材料和零件,也不能无限制修正烧结产生的偏差。
如果烧结变形过大,或者零件结构不允许承受整形载荷,就需要重新评估前期制造工艺。
精密整形的关键检测要求:
整形前尺寸检测: 判断实际偏差和整形需求。
整形后尺寸检测: 确认关键尺寸及形位公差是否符合要求。
外观完整性检查: 检查是否因整形产生裂纹、压伤或其他损伤。
治具状态检查: 确认整形模具及定位装置的尺寸与工作状态。
批次稳定性检查: 通过抽样检测判断整形后的尺寸一致性。
整形的核心价值不是简单改变零件形状,而是在合理的工艺范围内,提高关键位置的尺寸稳定性及装配适应性。
伊比精密官网展示有MIM整形设备,可针对部分烧结后存在特定尺寸修正需求的零件,配置相应的精密整形方案。
技术作用:对MIM成型后难以直接满足要求的关键位置进行精密加工。
MIM能够一次成型复杂的金属结构,但并不意味着所有尺寸都能够完全依靠烧结达到最终要求。
对于部分具有严格配合公差的零件,仍需要通过CNC进行二次精加工。
例如,装配孔、定位面、精密配合槽及其他关键尺寸,可能需要结合CNC铣削、钻孔、车削等工艺进行进一步处理。
MIM与CNC结合的优势,在于先通过MIM形成大部分复杂结构,再针对关键位置进行精加工。
相比直接通过整块金属材料切削全部结构,在产品适合MIM、订单数量达到一定规模的情况下,这种方式有机会减少材料浪费和总体加工时间。
但最终成本仍需结合模具投入、加工余量和实际生产数量进行评估。
CNC后加工的关键检测要求:
关键尺寸检测: 使用三坐标测量仪、千分尺、卡尺或专用量具,验证加工尺寸。
位置及形位检测: 根据图纸要求检查孔位、平面度、垂直度和同轴度等项目。
表面粗糙度检测: 对有要求的加工表面,采用粗糙度检测设备进行验证。
毛刺及外观检查: 确认加工部位没有影响装配或使用的毛刺、划伤等缺陷。
首件及过程检测: 加工前确认首件质量,批量生产中按检验计划持续抽检。
装配适配性验证: 必要时使用检具或实际配合零件,确认装配效果。
对于高精度MIM零件,CNC后加工不仅要关注单个尺寸是否合格,还需要确保加工基准、定位方式及批量加工的一致性。
伊比精密设有机加工部门,提供CNC及相关后加工服务,可根据产品的关键尺寸、公差及实际使用要求,制定相应的精加工方案。
对于采购人员而言,一家MIM厂家是否值得合作,不能仅通过设备数量或生产工序判断。
真正影响长期供货稳定性的,是企业能否形成从原材料、模具、注射到成品检测的质量管理闭环。
在实际项目中,应重点关注以下四个方面:
在正式开模前,明确产品材料、结构、公差、表面要求和预计生产数量,评估MIM工艺是否适合该产品。
根据产品特性建立过程检验要求,对注射、脱脂、烧结、整形及CNC后加工的关键质量项目进行检查与记录。
不仅需要确认首批样品是否符合图纸要求,还应关注模具、多批次生产及不同生产条件下的尺寸稳定性。
对于特别重要的尺寸,可以结合实际项目要求开展统计过程控制和过程能力分析。
建立批次、材料及工艺记录。当出现尺寸异常或性能波动时,能够根据相关数据排查原因,并采取针对性的改善措施。
对于精密金属零件来说,稳定的质量管理往往比单次样品检测结果更有价值。
深圳市伊比精密科技有限公司是一家专注于金属粉末注射成型(MIM)及陶瓷粉末注射成型(CIM)的精密制造企业。
根据公司官网公开资料,伊比拥有约50,000平方米生产车间、1,000余人的生产团队,设有技术、模具生产、MIM生产及机加工等相关部门,形成了涵盖模具开发、注射成型、脱脂、烧结、整形、CNC精加工及后续处理的制造体系。
在精密金属零件开发过程中,伊比注重不同工艺环节之间的配合。从前期结构评估、模具制造,到后续烧结尺寸控制、精密整形及CNC加工,可结合产品要求制定相应的制造方案。
对于需要批量生产的复杂金属零件,完整的制造体系能够为工艺调整、质量检测及交付管理提供支持。
选择深圳MIM金属注射成型厂家时,不能只看是否配备模具、注射机和烧结炉,也不能仅以单次样品的尺寸作为判断依据。
模具决定成型基础,注射影响生坯一致性,脱脂关系到后续烧结质量,烧结影响尺寸与材料性能,整形用于改善部分尺寸偏差,CNC则进一步满足关键位置的精密加工需求。
六大工序相互衔接,配合适当的质量检测与过程控制,才能为复杂精密金属零件的稳定量产提供保障。
如果您正在寻找具备完整制造能力的深圳MIM加工厂家,或希望进一步评估现有金属零件的制造工艺,欢迎联系伊比精密。
从工艺评估到精密制造,让每一道工序都服务于最终的产品品质。
深圳市伊比精密科技有限公司